Crossbelt technológia.
Pontosan megmunkált élek.
Éllekerekítés és finom sorjátlanítás lézervágás után, kopáskompenzáció és védőfóliás alkatrészek megmunkálása. Ismerje meg a DM sorozat technológiáinak működését.
A funkciók és a felszereltség a modelltől, a változattól és a konfigurációtól függnek. A képek a bemutatott technológiákat szemléltetik.
Két szalag.
Megmunkálás ellentétes irányokból.
A két keresztirányú szalagra szerelt csiszolóblokkok ellentétes irányban mozognak. Az alkatrész külső éleit és belső kontúrjait munkálják meg.
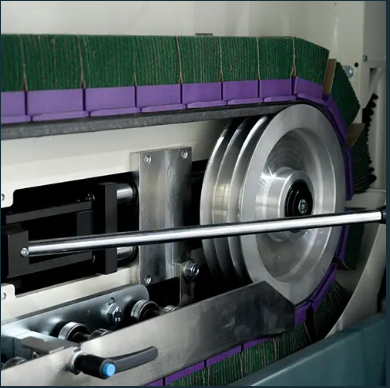
Érintkezés az alkatrész éleivel
A csiszolóanyagokat a megmunkálási művelethez választjuk meg.
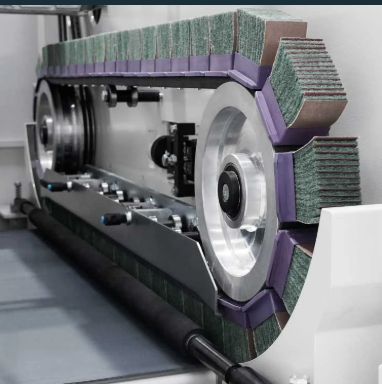
Keresztirányú mozgás
A szalagok ellentétes irányban haladva munkálják meg a kontúrokat.
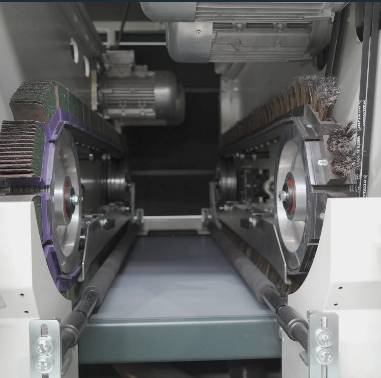
Az alkatrész áthalad az állomások között
A konfigurációt és a fogyóanyagokat az alkalmazáshoz igazítjuk.
A crossbelt az éles peremeket és a finom sorját munkálja meg. A ZC és Z2C konfigurációkban a Z csiszolószalagos állomás eltávolítja a sorját, mielőtt a C állomások lekerekítik az éleket.
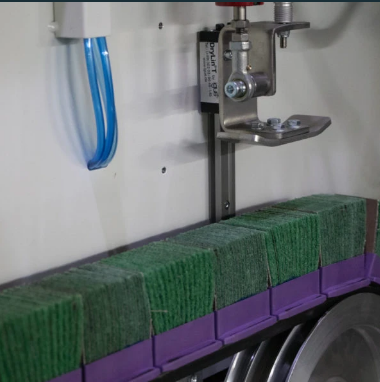
A kopás mérhető.
A beállítás korrigálható.
Az ezzel a rendszerrel felszerelt változatokon az állomás indítása automatikus csiszolóanyag-mérési ciklust indít. A mért kopásértéket a vezérlés kapja meg, amely kompenzálja azt a beállított éllekerekítési nyomás fenntartásához.
- 01Mérés
A rendszer felméri a crossbelt csiszolóanyagok kopását.
- 02Adattovábbítás a vezérléshez
A mért érték a vezérlőrendszerbe kerül.
- 03Kompenzáció
A rendszer kompenzálja a kopást, hogy fenntartsa a beállított munkanyomást.
Az automatikus kompenzáció elérhetőségét a kiválasztott gépnél ellenőrizni kell. A gyártó által dokumentált példa a DM1100 DC EVO.
Fedezze fel a DM1100 DC gépetA fólia a helyén marad.
Az élek megmunkálhatók.
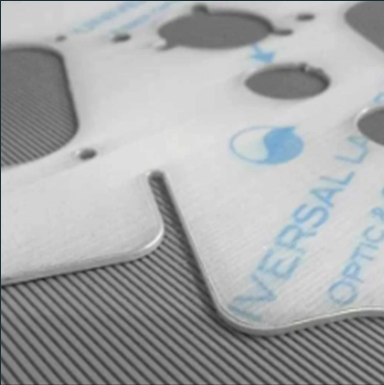
Megfelelő konfigurációban a crossbelt technológia lehetővé teszi a védőfóliás alkatrészek élmegmunkálását az eredeti felületi minőség megőrzése mellett.
A műveletet az anyaghoz, a fólia típusához és a kívánt eredményhez állítjuk be. A fénykép felületvédő fóliával ellátott, megmunkált kontúrú alkatrészt mutat.